Produits
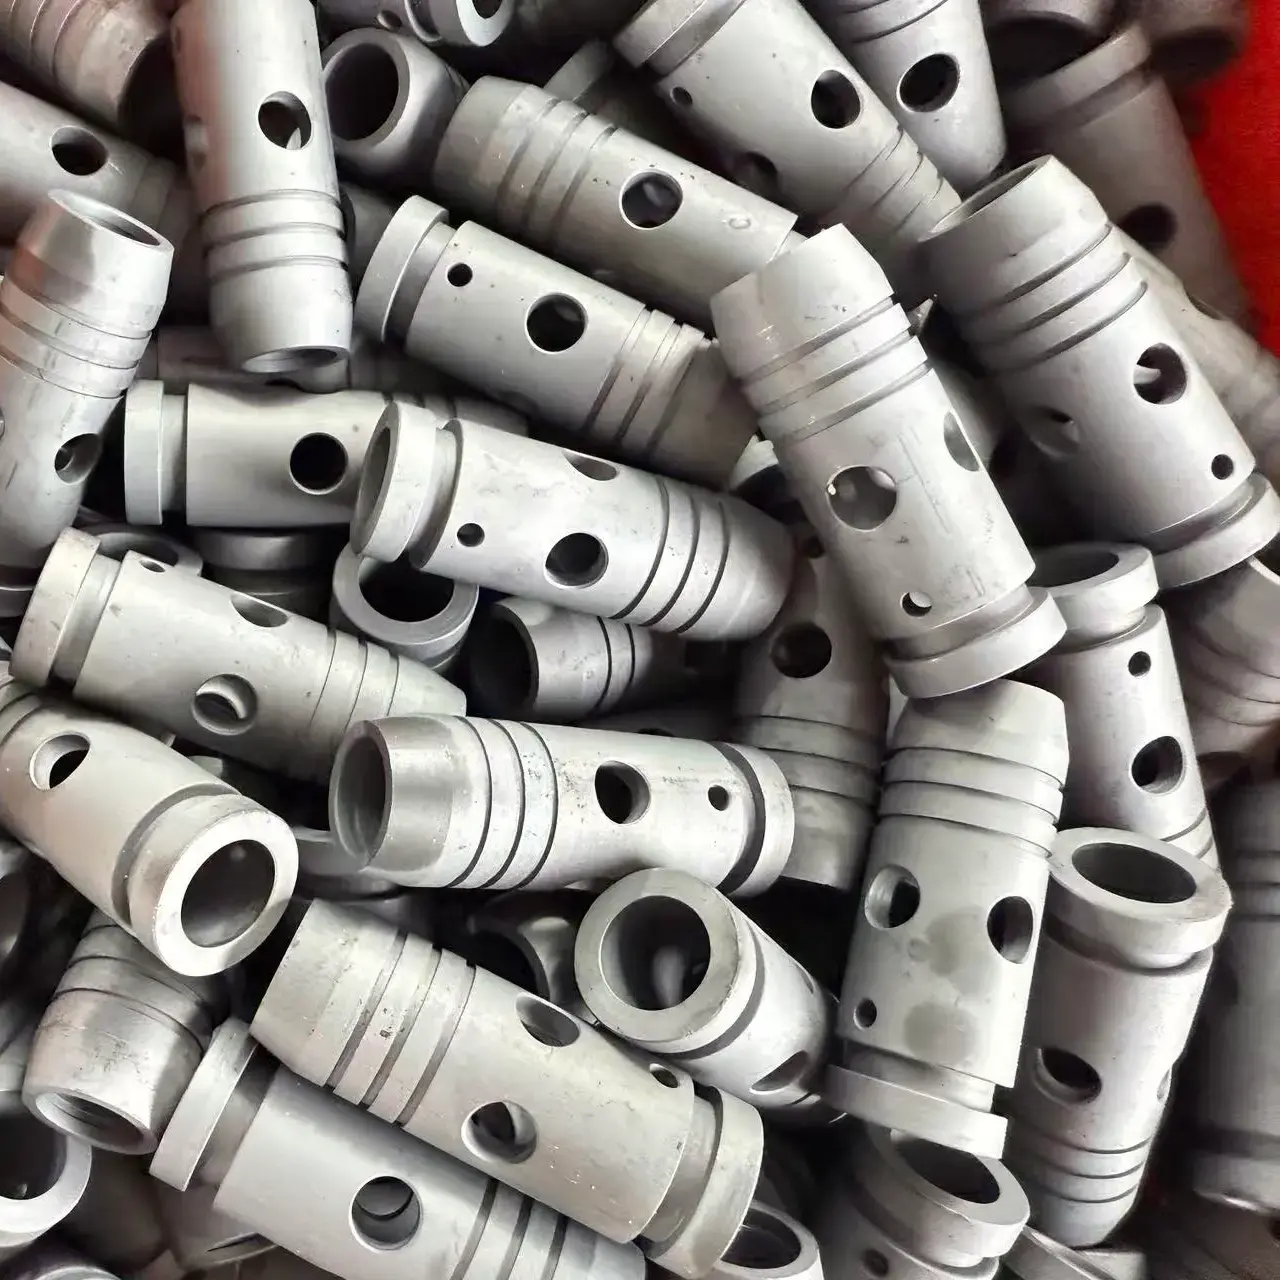
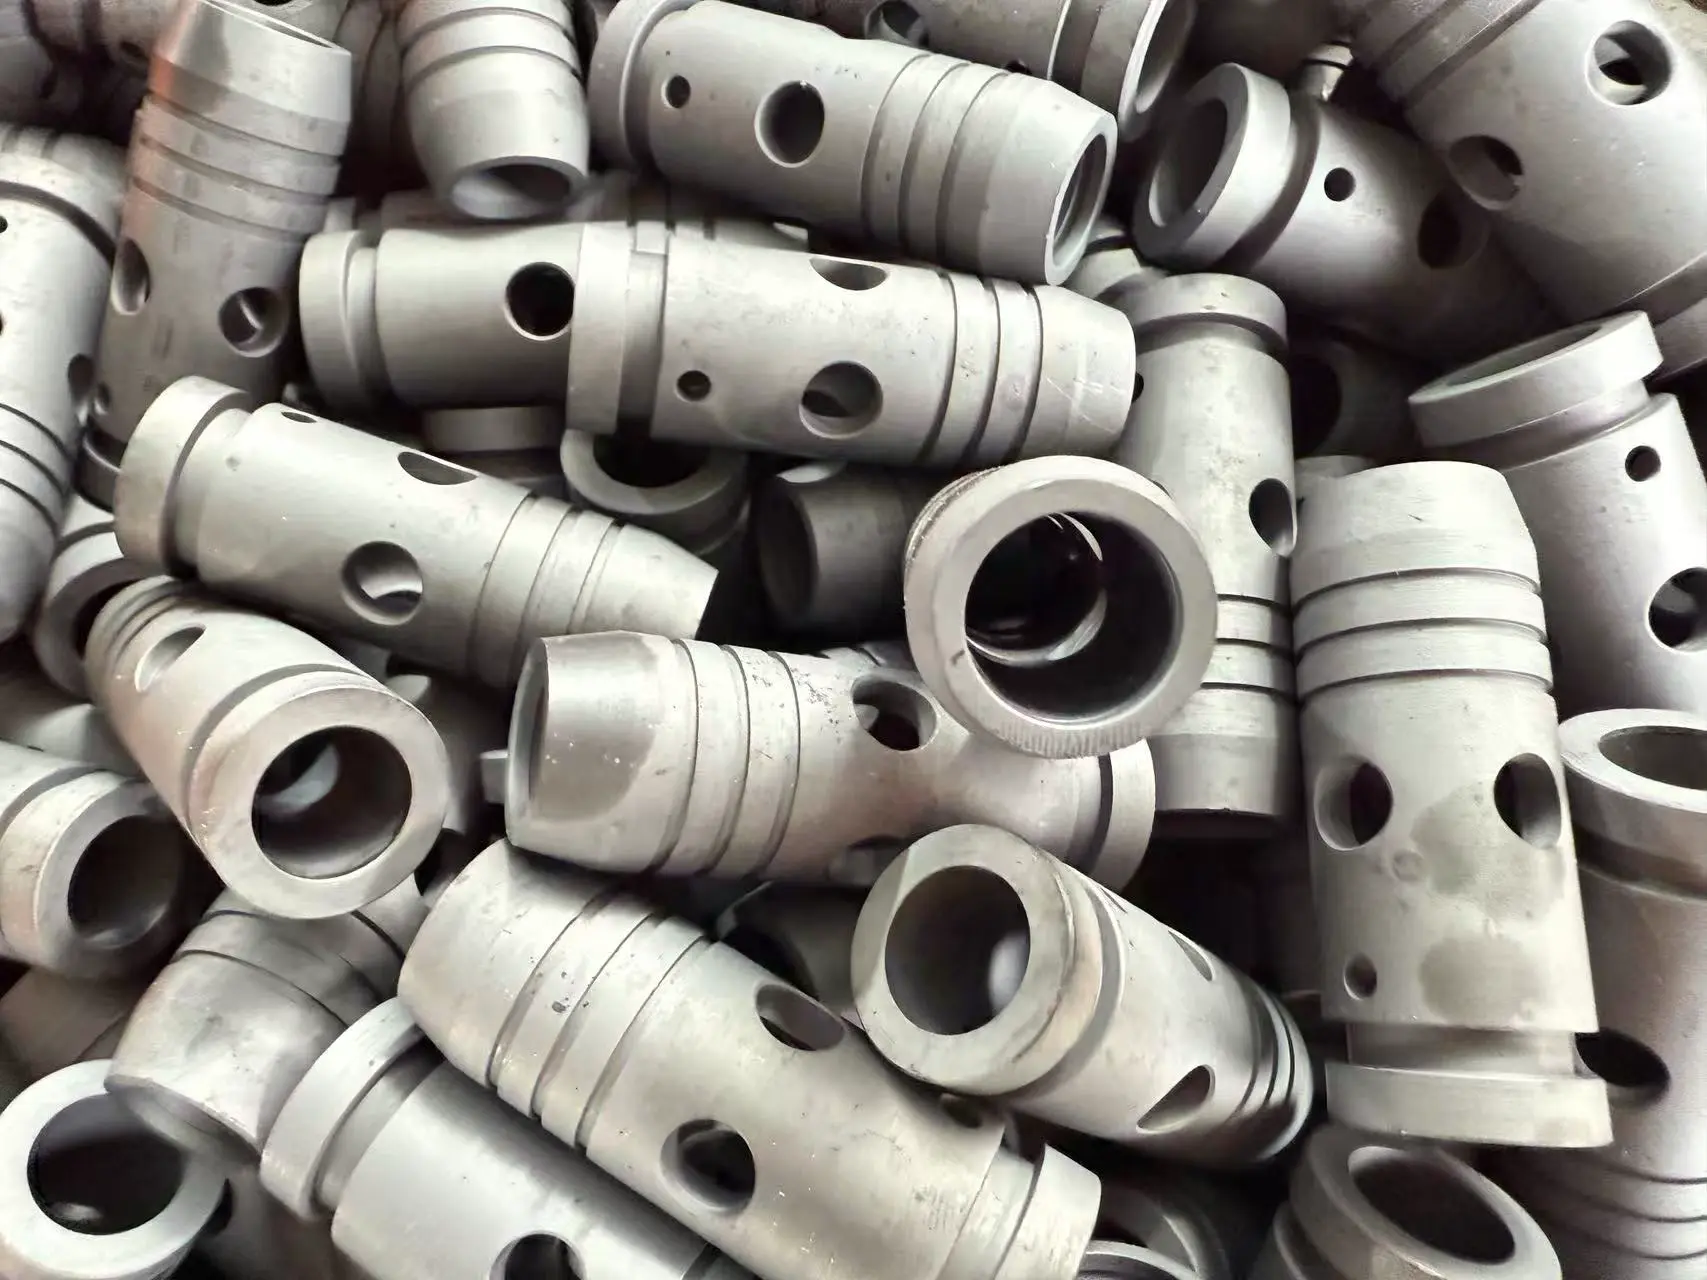
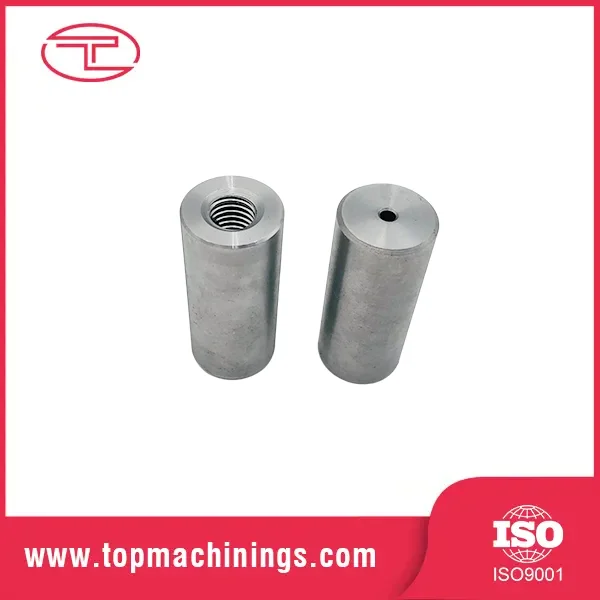
Composant de cylindre creux tournant de précision
  • Composant de cylindre creux tournant de précisionComposant de cylindre creux tournant de précision

Composant de cylindre creux tournant de précision

Tuoyuan Metal usine le composant de cylindre creux tournant avec précision en Chine sur des tours CNC à grande vitesse, en alésant des alésages de 5 mm à 80 mm à ± 0,01 mm avec une épaisseur de paroi maintenue à moins de 0,05 mm. Des parois fines sont prévues dans des mâchoires souples afin que la pièce ne rebondisse pas lorsque le mandrin se relâche. Envoyez le dessin et nous confirmerons l'épaisseur de paroi réalisable, le rapport d'alésage et le processus avant de proposer un devis.
    Notation: 5.0
    (Nombre de notes: 1)

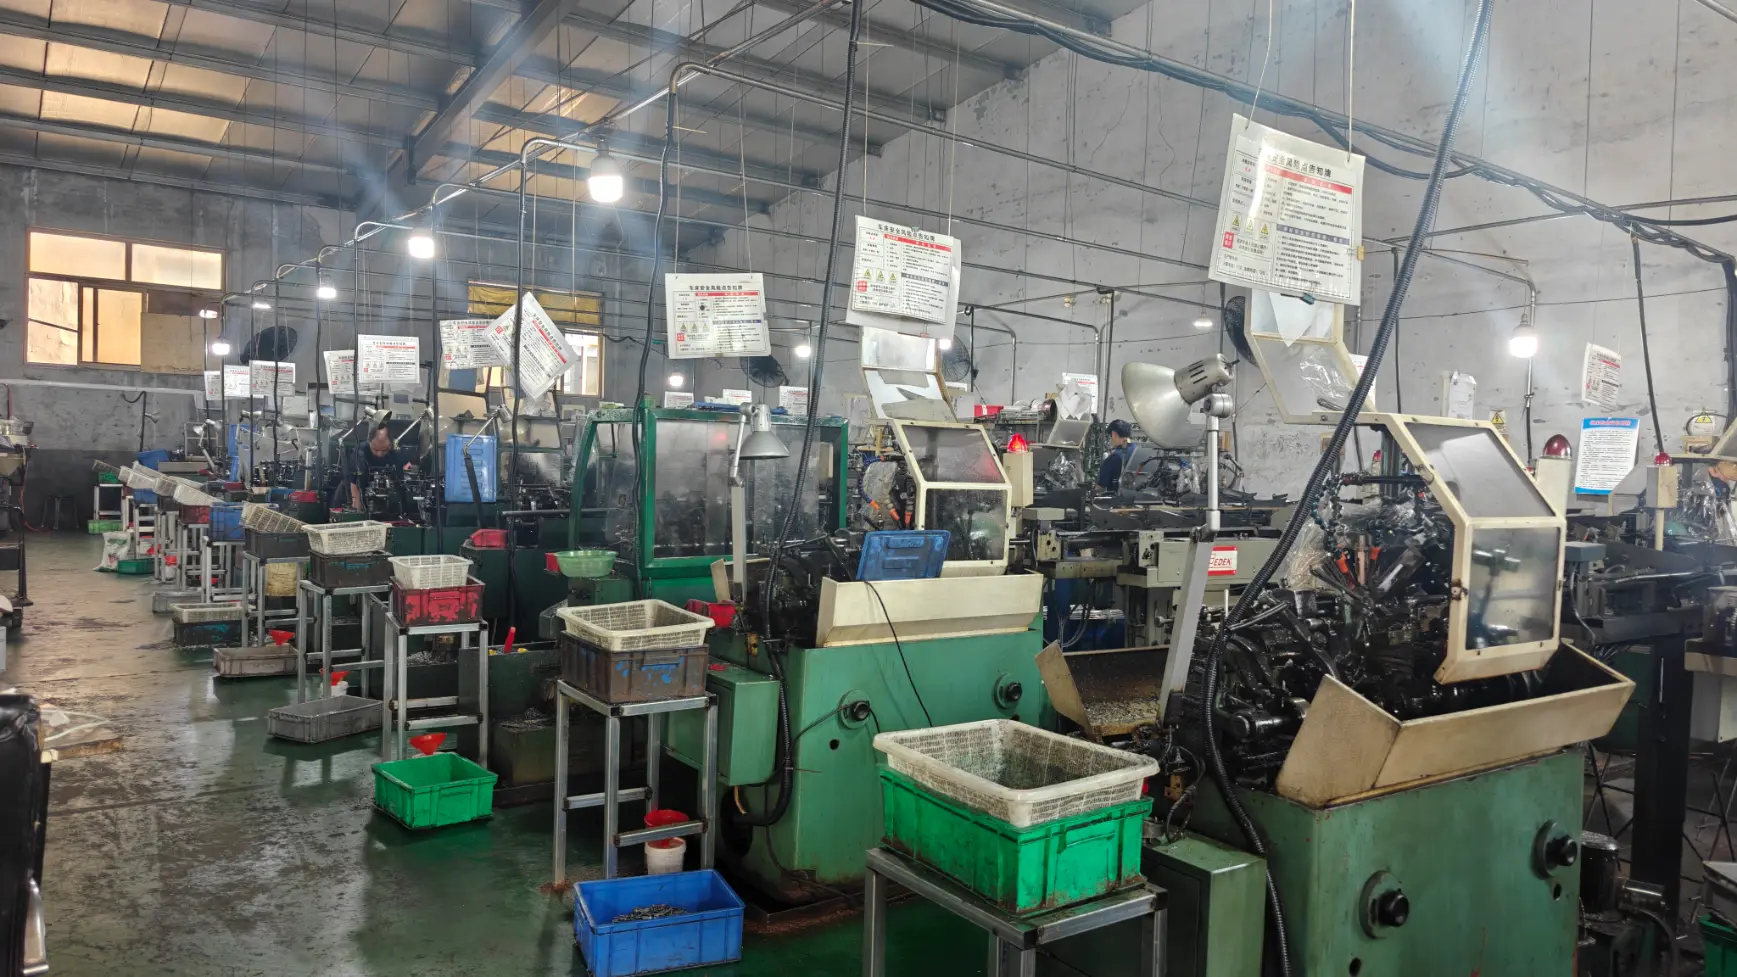
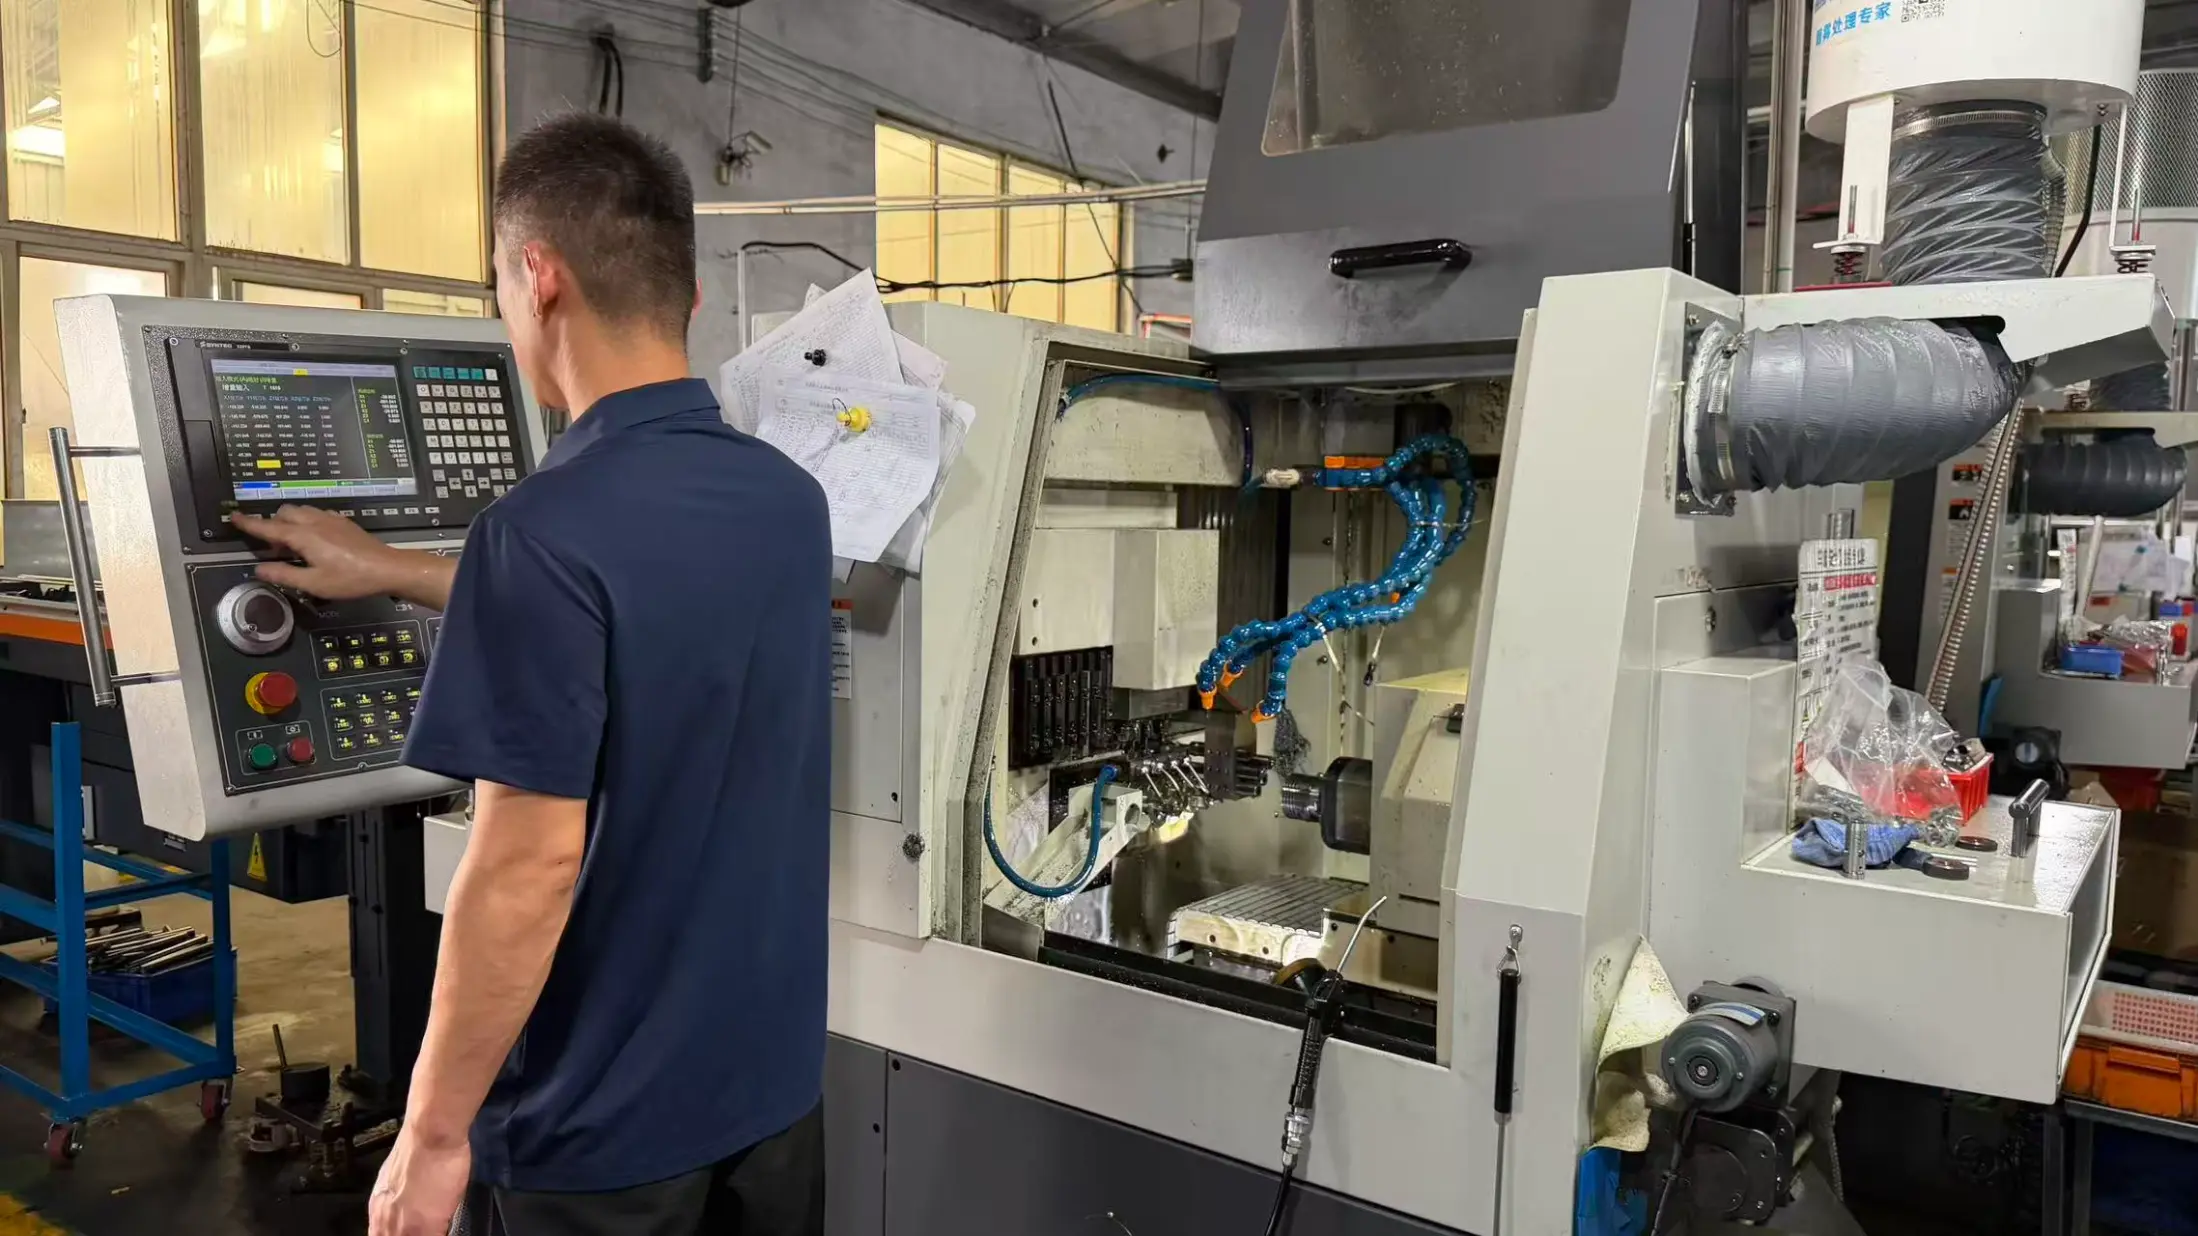
    Tuoyuan Metal transforme les composants de cylindre creux de tournage de précision sur des tours à double broche et des centres d'usinage sous un même toit dans le district de Jimo, à Qingdao. Les opérations d'alésage, de tournage et secondaires restent sur une seule feuille de traitement, de sorte que l'alésage et le diamètre extérieur sont mesurés par rapport à la même ligne de base. Envoyez le dessin et le devis vous revient avec le plan de processus, un rapport du premier article et un prix pour les volumes que vous prévoyez d'exécuter. Les certificats de matériaux et les emballages OEM accompagnent chaque expédition.

    Caractéristiques du produit

    Ces pièces cylindriques creuses sont utilisées dans les assemblages où la précision de l'alésage, l'épaisseur de paroi et l'alignement entre les surfaces internes et externes sont requis.

    1. Contrôle précis de l'alésage

    Le diamètre d'alésage est contrôlé à ±0,01 mm en standard, avec ±0,005 mm disponible pour certaines fonctionnalités. Les mesures sont prises dans la profondeur de l'alésage au lieu de vérifier uniquement la zone d'entrée, ce qui permet d'identifier les changements dimensionnels le long de la surface interne.

    2. Usinage stable à paroi mince

    Les pièces à paroi mince sont usinées avec des méthodes de serrage appropriées pour réduire la déformation après leur libération du mandrin. Le processus utilise des mâchoires alésées si nécessaire, permettant à la force de serrage de se répartir sur toute la circonférence.

    3. Épaisseur de paroi constante

    La variation du mur est contrôlée à moins de 0,05 mm et vérifiée à plusieurs positions autour de la circonférence. Cette méthode d'inspection permet d'identifier les alésages décentrés avant expédition.


    Caractéristiques

    Nom Composant de cylindre creux tournant de précision
    Matériel Inox 304 / 316 / 316L, acier au carbone 1045, aluminium 6061 / 7075, laiton, bronze
    Diamètre extérieur 8mm - 200mm
    Diamètre d'alésage 5mm - 180mm
    Épaisseur de paroi 1,0 mm à 30 mm ; plus mince à l'examen
    Longueur 5mm - 500mm
    Tolérance d'alésage Norme ±0,01 mm ; ±0,005 mm sur les fonctionnalités sélectionnées
    Rondeur norme 0,01 mm
    Variante de mur à moins de 0,05 mm
    Concentricité 0,02 mm entre l'alésage et le diamètre extérieur
    Finition superficielle Ra 0,4 - 1,6 µm sur les alésages tels qu'usinés
    Finition des alésages Passivation, rodage, chrome dur, anodisation, placage


    Applications

    La structure creuse permet à ces pièces usinées d'être utilisées là où des passages internes, des surfaces de montage précises et des dimensions stables sont nécessaires. Le composant de cylindre creux de tournage de précision est couramment utilisé dans les assemblages mécaniques qui dépendent de l’alignement de l’alésage et de l’épaisseur de paroi contrôlée.

    ● Chemises, manchons et corps de presse-étoupes hydrauliques et pneumatiques

    ● Boîtiers de roulement et ébauches de bagues lorsque l'alignement de l'arbre est important

    ● Tubes de guidage et bagues utilisés dans les équipements d'automatisation et d'emballage

    ● Boîtiers de capteurs et d'instruments avec surfaces internes de précision

    ● Corps de filtres et séparateurs pour applications à débit moyen

    ● Manchons d'usure et entretoises installés à l'intérieur des structures mécaniques

    Processus d'usinage

    La séquence de production des composants de cylindre creux de tournage de précision se concentre sur le maintien de la précision de l’alésage tout en contrôlant la déformation pendant l’usinage.

    1. Tournage grossier et préparation

    La matière première est préparée et un usinage grossier élimine l'excédent de matière tout en laissant de la marge pour les opérations de finition.

    2. Finition de l'alésage

    L'alésage interne est réalisé en fonction du diamètre, de la profondeur et de la tolérance requis. Pour les alésages plus profonds, les paramètres d'usinage sont ajustés en fonction du rapport longueur/diamètre.

    3. Finition du diamètre extérieur

    Le diamètre extérieur est fini après usinage interne pour maintenir la relation entre l'alésage et la surface extérieure.

    4. Inspection avant expédition

    Les enregistrements dimensionnels, les certificats de matériaux et les données d'inspection peuvent être préparés selon les exigences du projet.


    Sélection des matériaux

    La sélection des matériaux dépend de l'environnement de travail, des exigences en matière de corrosion, des conditions d'usinage et des exigences d'assemblage final.


    Matériel Remarque sur l'usinage Application commune
    304 inoxydable Le travail durcit rapidement ; passages légers et liquide de refroidissement généreux Chemises de cylindre, manchons de pompe
    Inox 316L Facile à souder avec du molybdène pour les tâches de chlorure Carrosseries pour équipements chimiques et alimentaires
    Acier au carbone 1045 Durci après usinage là où l'usure est importante Corps et vérins de presse-étoupes hydrauliques
    Aluminium 6061 Rapide à usiner, léger, anodisé Tubes de guidage et entretoises d'automatisation
    Bronze / laiton Surface d'appui à lubrification naturelle Ébauches de bagues et manchons d'usure


    Contrôle de qualité

    L'inspection se concentre sur la précision de l'alésage, la rondeur, la concentricité et l'épaisseur de paroi. Chaque mesure est liée aux exigences d'usinage pour garantir que les pièces finies répondent aux spécifications du dessin.

    1. Mesure de l'alésage

    Des micromètres internes, des jauges à air et des comparateurs d'alésage sont utilisés pour vérifier les dimensions d'alésage à différentes profondeurs au lieu de mesurer uniquement la zone d'ouverture.

    2. Vérification de la géométrie

    La rondeur, la rectitude et la précision de la position sont vérifiées par rapport aux données de mesure du premier article. La concentricité de l'alésage et du diamètre extérieur peut être contrôlée à moins de 0,02 mm.

    3. Inspection de l’épaisseur des parois

    L'épaisseur de la paroi est mesurée en plusieurs points autour de la circonférence pour identifier une répartition inégale du matériau.

    4. Dossiers de production

    Les certificats de matériaux et les informations de mesure sont enregistrés en fonction du numéro de travail pour le suivi de la production.


    Pourquoi nous choisir

    Tuoyuan Metal traite des composants de cylindre creux de tournage de précision par le biais d'opérations de tournage et d'usinage CNC dans son atelier du district de Jimo, Qingdao. Les opérations de tournage, d'alésage et secondaires sont gérées dans le même système de production afin de réduire les différences de processus entre les étapes d'usinage.

    Équipement

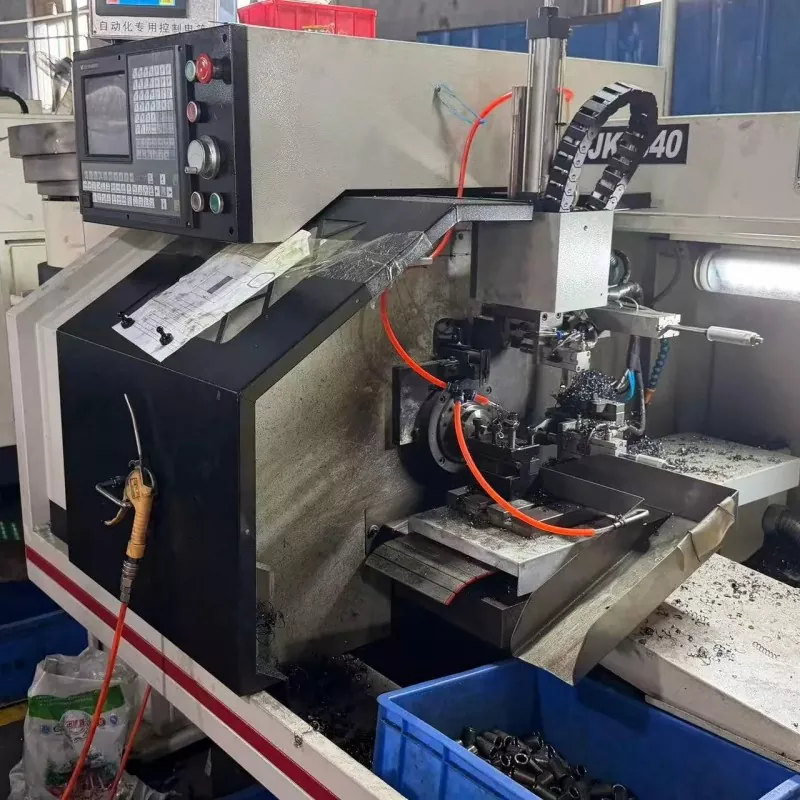
    L'atelier comprend 20 tours CNC de précision à grande vitesse, 5 centres d'usinage, 10 tours à perçage central double broche et 30 tours automatiques.

    Zone de production

    L'installation couvre 5 000 m² avec une capacité interne de traitement de surface et un calendrier de production contrôlé par ERP.

    Système qualité

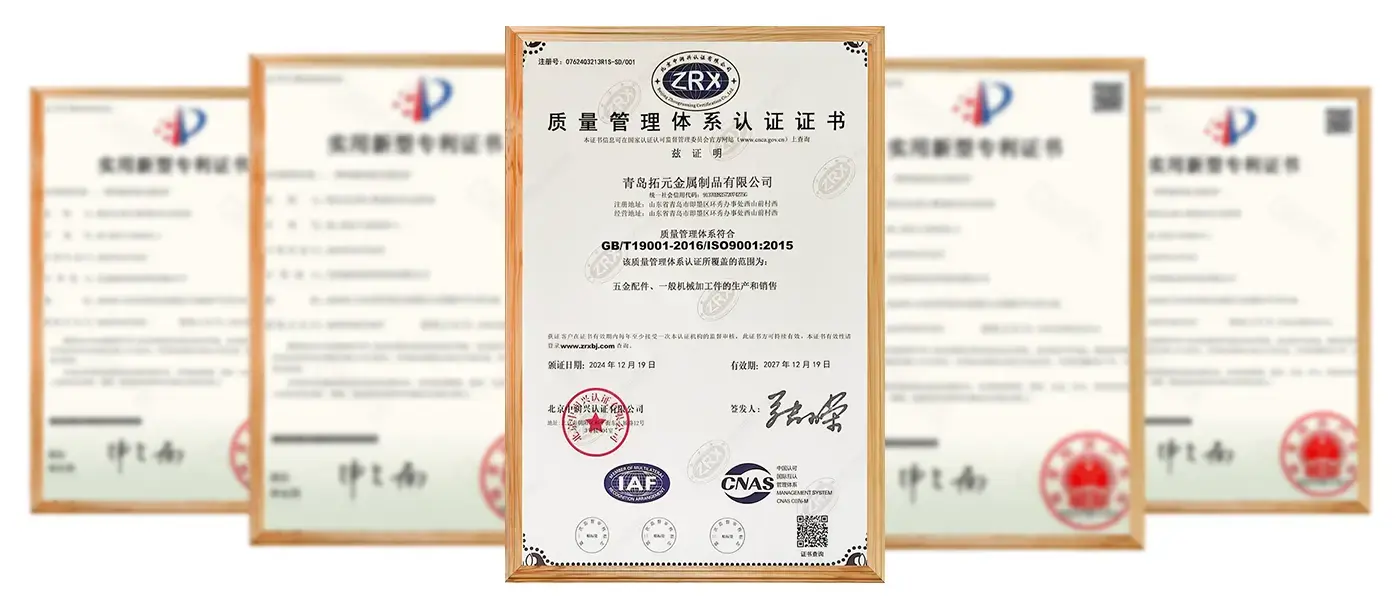
    La production respecte les exigences de gestion de la qualité ISO 9001, avec une inspection tierce SGS ou TUV disponible si nécessaire.

    Capacité de production

    La production annuelle dépasse 100 millions de pièces métalliques de précision, prenant en charge à la fois la production d'échantillons et les programmes de fabrication réguliers.


    FAQ

    Q1 : Quelle épaisseur de paroi pouvez-vous usiner sur un composant de cylindre creux tournant avec précision ?

    R : Nous usinons des parois jusqu'à environ 1,0 mm, et plus fines lors de l'examen, lorsque la pièce est suffisamment courte pour rester rigide. Envoyez le dessin et nous confirmerons le mur réalisable avec le plan de processus.


    Q2 : Pouvez-vous maintenir l’alésage concentrique au diamètre extérieur ?

    R : Oui. L'alésage et le tournage en une seule configuration maintiennent la concentricité à moins de 0,02 mm, et plus serrée là où l'assemblage en a besoin.


    Q3 : Est-ce que vous affûtez ou meulez des alésages ainsi que les tournez ?

    R : Nous tournons et alésons en interne, et organisons l'affûtage ou le chrome dur pour les alésages qui nécessitent une finition miroir ou une résistance à l'usure. Les deux sont cités avec la pièce, non ajoutés par la suite.


    Q4 : Quelles informations devez-vous citer ?

    R : Un dessin 2D ou 3D avec le matériau, la tolérance d'alésage et le rapport de profondeur d'alésage. Si vous n'avez qu'un échantillon, envoyez-le et nous le mesurerons et vous renverrons un dessin pour votre approbation avant de citer le composant de cylindre creux tournant avec précision.


    Q5 : Les processus de finition de surface sont-ils disponibles ?

    R : Oui. Les processus de passivation, de rodage, de chrome dur, d'anodisation et de placage peuvent être organisés en fonction des besoins.


    Q6 : Comment les pièces finies sont-elles inspectées ?

    R : Les pièces sont vérifiées par des mesures dimensionnelles, une inspection de l'alésage, une vérification de l'arrondi et des enregistrements de production.


    envoyer une demande
    Informations de contact
    Pour toute demande concernant des pièces tournées de précision, des composants d'usinage de précision, des composants usinés CNC ou des listes de prix, veuillez nous laisser votre e-mail et nous vous contacterons dans les 24 heures.
    Notation:
    5.0
    X
    Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
    RejeterAccepter