Nouvelles

Quels contrôles de qualité Tuoyuan Metal utilise-t-il pour l'usinage des métaux ?

Une pièce usinée s'adapte ou non à l'assemblage, et il n'y a pas de position médiane. Dans l’usinage de précision, ce verdict est rendu bien avant la fin de la dernière opération. Cela se décide au moment de la lecture du dessin, à l'arrivée du matériau, au moment où le premier article sort de la machine et au moment où l'opérateur prend une mesure en cours de lot.


Pourquoi la qualité de l'usinage ne peut pas être laissée à l'inspection finale

Au moment où un lot de composants atteint l’inspection finale, les décisions coûteuses ont déjà été prises. Le matériau a été consommé, les heures machine ont été dépensées et, dans de nombreux cas, l'opération de finition a été appliquée. Si un diamètre est erroné à ce stade, le lot est mis au rebut avec une manipulation supplémentaire. Le contrôle qui protège réellement l'acheteur intervient plus tôt dans le processus : lors de la révision des dessins, lors du premier article et sur la machine pendant la production. Tout ce qui suit est une confirmation plutôt qu’une correction.


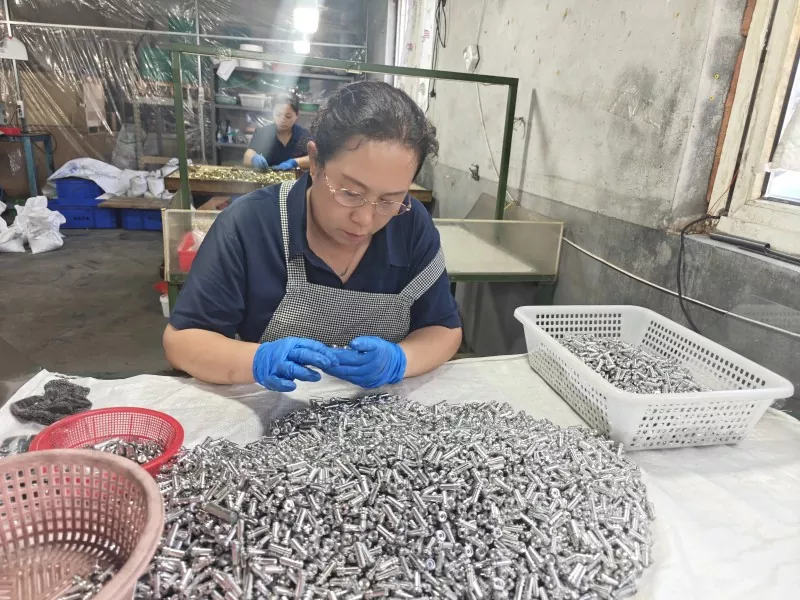
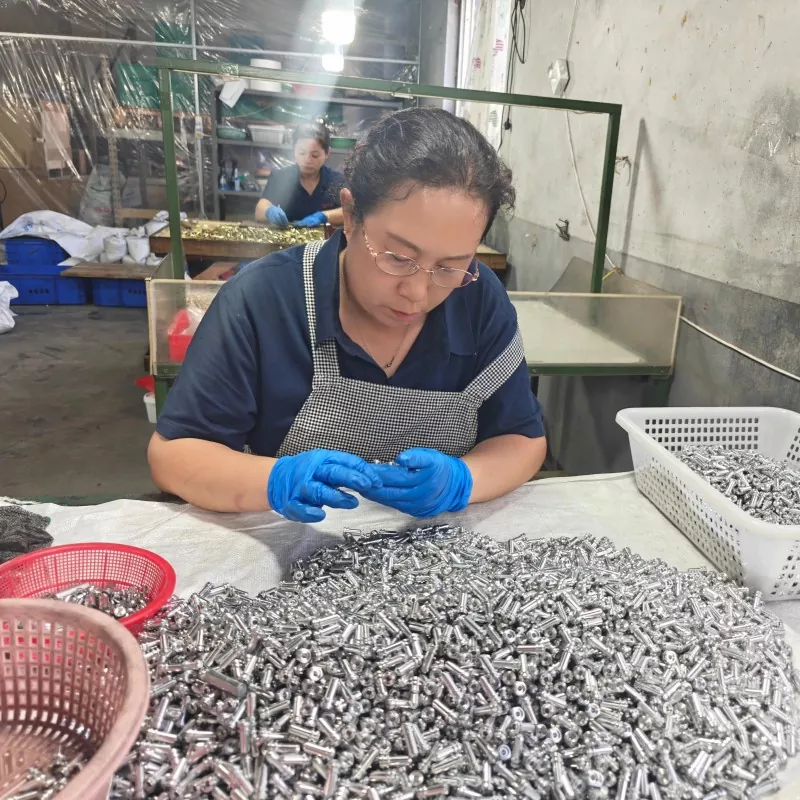
Inspection


La chaîne d'inspection que nous utilisons sur chaque projet

1. Examen des dessins et des exigences

Avant qu'une machine ne soit réglée, le dessin est lu par rapport à l'itinéraire du processus. Nous vérifions quelles dimensions sont fonctionnelles, quelles surfaces présentent un ajustement, où se trouvent les références et si la pile de tolérances est réalisable avec l'équipement attribué. Lorsqu'une caractéristique ne peut pas être mesurée telle qu'elle est dessinée, ou lorsqu'une tolérance plus stricte que celle que le processus peut contenir est indiquée sans note, nous en discutons avec l'acheteur avant de couper le métal. Cette étape est gratuite ; la même conversation après la production ne l’est pas.

2. Vérification du matériel entrant

Le stock de barres arrive avec un certificat de matériau, et le certificat est vérifié par rapport aux spécifications d'achat en termes de qualité, de trempe et d'état. L'aluminium 6061 et 7075, le laiton C360 et C260, l'acier inoxydable 303, 304 et 316L et le titane sont les qualités que nous voyons le plus souvent. Lorsque l'application est liée à la sécurité, nous confirmons la dureté sur un échantillon et conservons la référence du lot afin qu'une pièce finie puisse être retracée jusqu'à la chaleur ou au lot dont elle provient.

3. Inspection du premier article

Le premier article est la mesure la plus importante de toute la commande. Il est vérifié par rapport au dessin complet, et pas seulement aux dimensions critiques, et rapporté avec les valeurs mesurées réelles plutôt qu'une note de réussite ou d'échec. Les acheteurs approuvent généralement la production sur ce rapport. Nous conservons le premier article jusqu'à ce que l'approbation écrite soit reçue lorsque l'acheteur le demande afin que la responsabilité des spécifications soit claire des deux côtés.

4. Contrôles en cours

Pendant l'analyse, les dimensions sont mesurées à une fréquence définie plutôt qu'à la discrétion de l'opérateur. Surpièces tournées, cela signifie généralement les caractéristiques de diamètre et de longueur à chaque changement d'outil et à intervalles entre les deux ; sur les pièces fraisées, les caractéristiques de position et de profondeur qui permettent l'ajustement. Toute dérive en dehors de la bande de contrôle arrête l'analyse et déclenche un ajustement avant que davantage de matière ne soit engagée.

5. Inspection finale et documentation

L'inspection finale est effectuée par rapport au dessin et au premier article approuvé. Les instruments de notre zone d'inspection comprennent une machine à mesurer tridimensionnelle, un microscope à outils, un bras de mesure multi-articulations, des jauges de hauteur, des comparateurs à cadran, une plaque de surface en granit et un testeur de rugosité. La précision dimensionnelle de nos travaux est normalement maintenue à plus ou moins 0,01 mm et 0,005 mm, là où le dessin l'exige, avec une rugosité de surface comprise entre Ra 0,4 et 3,2 micromètres en fonction de la fonction de la surface.

6. Vérification avant expédition

Avant qu'un envoi ne soit emballé, la quantité, la finition, l'état du fil et le marquage sont vérifiés par rapport à la commande et des photographies sont prises des marchandises emballées. Pour les commandes internationales, cela est plus important que pour les commandes nationales, car un détail manquant découvert à destination coûte un aller-retour complet plutôt qu'un court trajet entre deux bâtiments.


Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.politique de confidentialité
RejeterAccepter